
Heim / Nachricht / Branchennachrichten / Chemische Rohrleitungssysteme: Materialien, Schmelzschweißen und leckagefreie Installation
Branchennachrichten
Sep 21,2026
Chemische Rohrleitungssysteme: Materialien, Schmelzschweißen und leckagefreie Installation
Chemische Rohrleitungssysteme versagen oft an der Verbindungsstelle und nicht im Rohr. Eine einzelne Muffenschweißnaht, die zu kalt oder zu flach ist, wird innerhalb von Monaten undicht, insbesondere wenn sie eine konzentrierte Säure oder hochreines Wasser enthält. Deshalb sollten Ingenieure und Auftragnehmer die Verbindungstechnik ebenso sorgfältig bewerten wie die Harzqualität.
Warum Polymerrohre den Chemieservice dominieren
Polymer-Rohrleitungssysteme sind zum Standard in der chemischen Verarbeitung, in Kreisläufen für entionisiertes Wasser, in Zellstoff- und Papierfabriken sowie in der Abwasseraufbereitung geworden. Der Grund ist einfach: Thermoplastische Rohre korrodieren nicht wie Kohlenstoffstahl, erfordern keine Außenbeschichtungen und fügen empfindlichen Flüssigkeiten keine metallischen Verunreinigungen hinzu. PP-R, PE und PVDF decken ein breites Spektrum aggressiver Medien und Temperaturen ab.
Für hochreine und chemische Anwendungen bietet PP-R eine hervorragende Beständigkeit gegen Säuren, Laugen und Lösungsmittel bei moderaten Temperaturen. HDPE und PE 100 werden aufgrund ihrer Zähigkeit, Flexibilität und Fähigkeit zur Bewältigung erdverlegter oder beweglicher Installationen bevorzugt. Wenn die Temperatur oder Korrosivität die Grenzwerte von PP-R überschreitet, wird häufig PVDF spezifiziert.
| Material | Typischer Chemiedienst | Temperaturbereich (ca.) | Primäre Verbindungsmethode |
|---|---|---|---|
| PP-R | Säuren, Laugen, entionisiertes Wasser | Bis 95°C | Sockelfusion |
| PE / PE 100 | Wasser, Abfall, verdünnte Chemikalien | Bis 60°C | Elektrofusion, Muffenfusion |
| PVDF | Starke Säuren, Lösungsmittel, hochreine Medien | Bis 140°C | Sockelfusion, butt fusion |
Socket Fusion: Eine bewährte Methode für kleinere Leitungen
Das Muffenschweißen ist die primäre Verbindungsmethode für PP-R-Rohre bis etwa 63 mm Außendurchmesser im Chemiebereich. Das Rohrende und die Muffe des Fittings werden gleichzeitig mit einem auf einer Muffenschweißmaschine montierten Werkzeug erhitzt. Sobald die Oberflächen den richtigen Schmelzzustand erreicht haben, führt der Bediener das Rohr in das Fitting ein und hält es unter Druck, bis die Verbindung abgekühlt ist. Die ordnungsgemäße Ausführung hängt von drei Faktoren ab: Temperatur, Aufheizzeit und Einstecktiefe.
Durch den Einsatz einer temperaturgesteuerten Maschine entfällt ein großer Teil der Bedienervariabilität. Konstanttemperaturmodelle sind einfach und kostengünstig, aber digitale Anzeigegeräte ermöglichen es dem Bediener, die genaue Schmelzetemperatur vor jeder Schweißung zu überprüfen. Dies ist besonders wichtig in chemischen Rohrleitungssystemen, in denen ein Leck dazu führen kann, dass Arbeiter gefährlichen Medien ausgesetzt werden. Für einen tieferen Einblick folgen Sie der Best Practices zum Erreichen einer starken und leckagefreien Muffenschweißnaht .
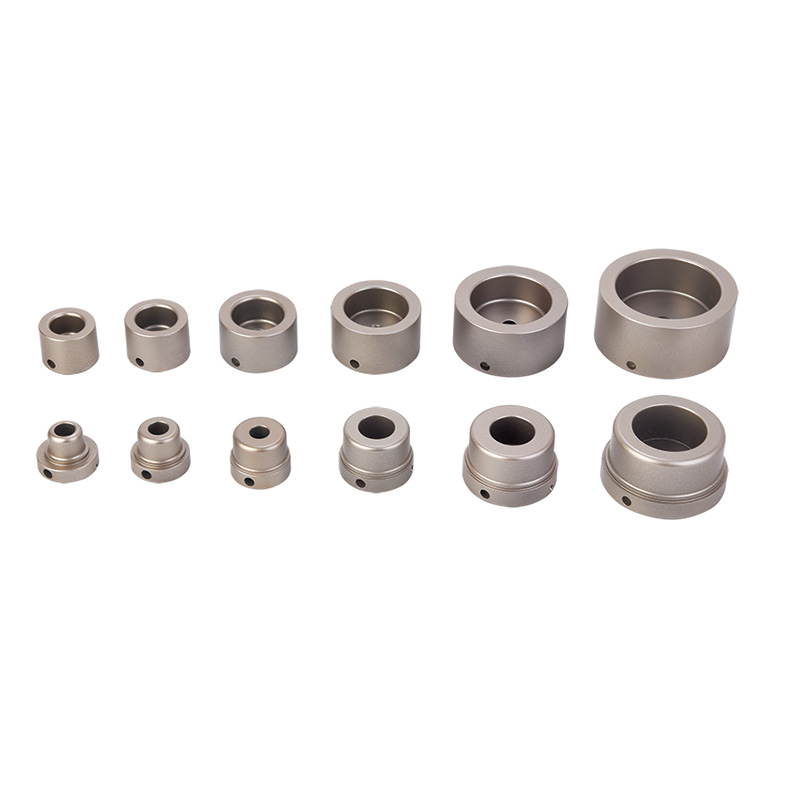 Digitales Muffenschweißgerät mit LED-Temperaturanzeige für 63-mm-PPR-Rohre Dieses digitale Schweißgerät bietet eine präzise Temperaturregelung über eine LED-Anzeige und sorgt so für starke und leckagefreie Muffenschweißverbindungen. Dies ist besonders nützlich bei der Arbeit mit Chemierohren, bei denen die Schweißqualität von entscheidender Bedeutung ist. Produkt anzeigen →
Vor dem Erhitzen muss das Rohr rechtwinklig zugeschnitten, angefast und gereinigt werden. Ein rotierender oder ratschender Rohrschneider eignet sich gut für die meisten Kunststoffrohre. Durch das Anfasen wird die raue Kante entfernt, die beim Einsetzen Material aus der Passbohrung abschneiden könnte.
Elektroschweißen für vergrabene oder schwer zugängliche Leitungen mit großem Durchmesser
Die Elektrofusion ist die Methode der Wahl, wenn eine Pfannenfusion unpraktisch ist. Es wird für PE-Rohre mit größerem Durchmesser, erdverlegte Rohre, grabenlose Installationen und Reparaturarbeiten verwendet, bei denen die Rotations- oder Fusionskraft begrenzt ist. Ein Elektroschweißfitting enthält einen eingebetteten Widerstandsdraht. Das Schweißgerät schickt Strom durch den Draht und schmilzt so die Passbohrung und die Rohroberfläche zusammen.
Ein großer Vorteil besteht darin, dass die Elektroschweißung nicht von der Kraft oder Ausrichtung des Bedieners abhängt. Der Fitting fixiert das Rohr während der Schweißnaht. Es ist auch für PE-Rohre unterschiedlicher Wandstärken geeignet.
Eine effektive Elektroschweißung erfordert jedoch eine sorgfältige Oberflächenvorbereitung vor Ort. Das Rohr muss kurz vor dem Schweißen abgekratzt werden, um Oxide oder Verunreinigungen zu entfernen. Ein scharfer Schaber für Elektroschweißrohre ist keine Option; Es bestimmt, ob die Verbindung über viele Jahre hinweg gasdicht bleibt.
 HDPE-Rohrschaber für die Elektroschweißvorbereitung von Rohren bis 400 mm Zum Entfernen von Oxiden und Verunreinigungen vor dem Elektroschweißen ist ein scharfer Schaber unerlässlich. Dieses Werkzeug gewährleistet eine saubere Rohroberfläche, die für die Erzielung gasdichter Verbindungen, die über Jahre hinweg zuverlässig bleiben, von entscheidender Bedeutung ist. Produkt anzeigen →
Schweißmaschinen für die Elektroschweißung sind in zwei großen Ausführungen erhältlich: transformatorbasiert und Inverterbasiert. Maschinen im Transformator-Stil sind robust und werden häufig für große, baustellenintensive Arbeiten bevorzugt, während Wechselrichtermaschinen leichter und energieeffizienter sind. Für einen typischen Bereich von 20–160 mm bietet eine Transformator-Elektroschmelzschweißmaschine eine zuverlässige Leistung und eine gleichmäßige Erwärmung.
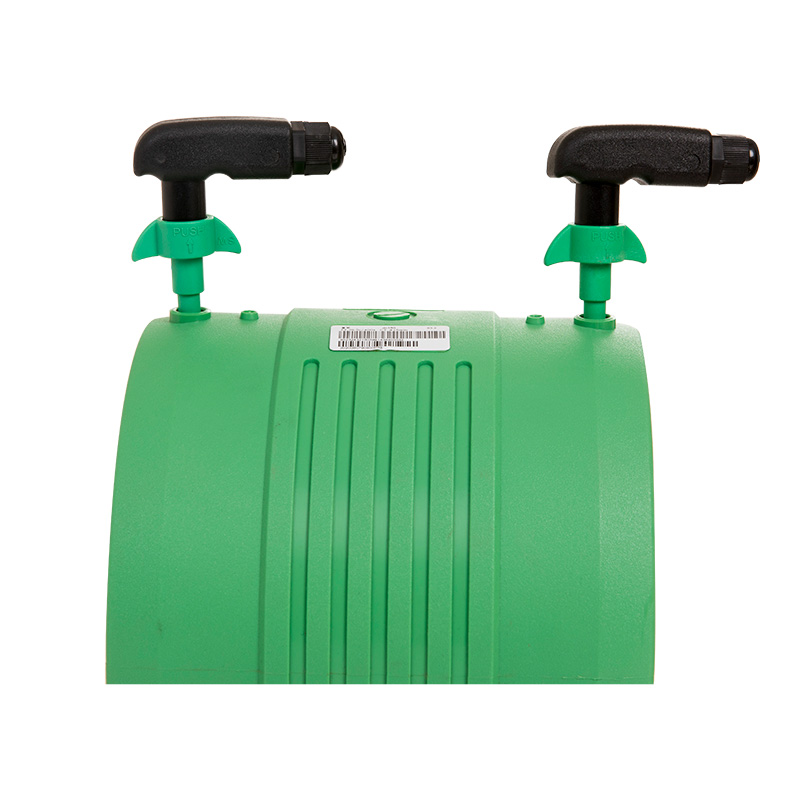 Elektroschweißgerät für HDPE-, PP- und PPR-Rohre von 20 bis 160 mm Diese transformatorbasierte Elektroschweißmaschine liefert eine stabile Leistung für Rohre im Bereich von 20–160 mm. Es ist für den zuverlässigen Einsatz vor Ort konzipiert und bietet eine gleichmäßige Erwärmung und automatische Steuerung zur Herstellung dauerhafter Verbindungen in Wasser- und Gassystemen. Produkt anzeigen →
Führen Sie das Rohr nach dem Schaben vollständig in die Armatur ein und schließen Sie die Leitungen an. Stellen Sie die richtige Schweißzeit und den richtigen Schweißstrom gemäß den Angaben des Armaturenherstellers ein. Die Maschine steuert den Schweißzyklus und verhindert eine Überhitzung.
Installationspraktiken, die Lecks verhindern
Eine gute Pfeife und eine gute Maschine reichen nicht aus. Wasserbauingenieure und Anlagenbetreiber wissen, dass die endgültige Verbindungsqualität von Vorbereitung und Disziplin abhängt. Die folgenden Vorgehensweisen sollten bei der Installation chemischer Rohrleitungssysteme als nicht verhandelbar angesehen werden.
- Schneiden Sie das Rohr vor dem Anfasen rechtwinklig ab. Ein abgewinkelter Schnitt verringert die effektive Einstecktiefe und schwächt das Gelenk.
- Verwenden Sie die richtige Aufheizzeit für den Rohrdurchmesser und die Wandstärke. Zu kurz hinterlässt ungeschmolzene Oberflächen; Zu lange zersetzt das Polymer.
- Führen Sie das Rohr vollständig bis zur Muffentiefenmarkierung ein. Eine teilweise Einfügung erzeugt eine Spannungskonzentration und einen verdeckten Leckpfad.
- Halten Sie den Einpressdruck für die angegebene Abkühlzeit aufrecht. Das Verschieben des Rohrs vor dem Aushärten der Schweißnaht kann zu Mikrorissen führen.
- Führen Sie vor der Inbetriebnahme einen Drucktest des Systems durch. Der Test sollte über dem Auslegungsdruck liegen und lange genug durchgeführt werden, um langsame Lecks zu erkennen.
Durch die Durchführung dieser Schritte mit kalibrierter Schweißausrüstung und geschultem Bedienpersonal werden stets Verbindungen hergestellt, die über die gesamte Lebensdauer des Rohrleitungssystems halten.
Auswahl der richtigen Ausrüstung für ein Chemierohrleitungsprojekt
Die Auswahl des richtigen Schweißwerkzeugs beginnt mit der Größe und dem Material des Rohrs. Kleine PP-R-Leitungen bis zu 63 mm lassen sich am besten mit einer digitalen oder automatischen Muffenschweißmaschine verarbeiten, die eine präzise Temperaturregelung und einen schnellen Betrieb bietet. Bei großen PE-Leitungen oder bei Reparaturarbeiten ist ein Elektroschweißgerät die bessere Investition. Für die Vorbereitungsschritte sollten Rohrschneider und Schabwerkzeuge auf den Rohrdurchmesser und die Materialhärte abgestimmt sein.
Projekte unterscheiden sich auch in der Portabilität und den Standortbedingungen. Bankeinheiten eignen sich für Fertigbaubetriebe; Handgeräte ermöglichen es dem Bediener, sich entlang der Rohrstrecke zu bewegen. Entscheidungsträger sollten nach Geräten suchen, die eine stabile Leistung, zuverlässige Heizelemente und gut lesbare Displays bieten. Mit den richtigen Werkzeugen können Sie die Einarbeitungszeit verkürzen, die Ausbeute beim ersten Durchgang verbessern und die Kosten für fehlerhafte Verbindungen senken.
Die Lehre aus Chemierohrsystemen ist, dass Materialauswahl und Verbindungstechnik zwei Hälften einer einzigen Entscheidung sind. Ein chemisch verträgliches Harz ist nur so gut wie die Verbindung, die es verbindet. Mit dem richtigen Muffenschweiß- oder Elektroschweißverfahren, der richtigen Oberflächenvorbereitung und kalibrierten Geräten können chemische Rohrleitungen jahrzehntelang ohne Lecks betrieben werden.
Verwandte Produkte


 +86-158 6813 9123
 +86-571-82432777

 Nr. 7 Yangguang Road, Industriegebiet Linpu, Stadt Hangzhou, Provinz Zhejiang, China
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
